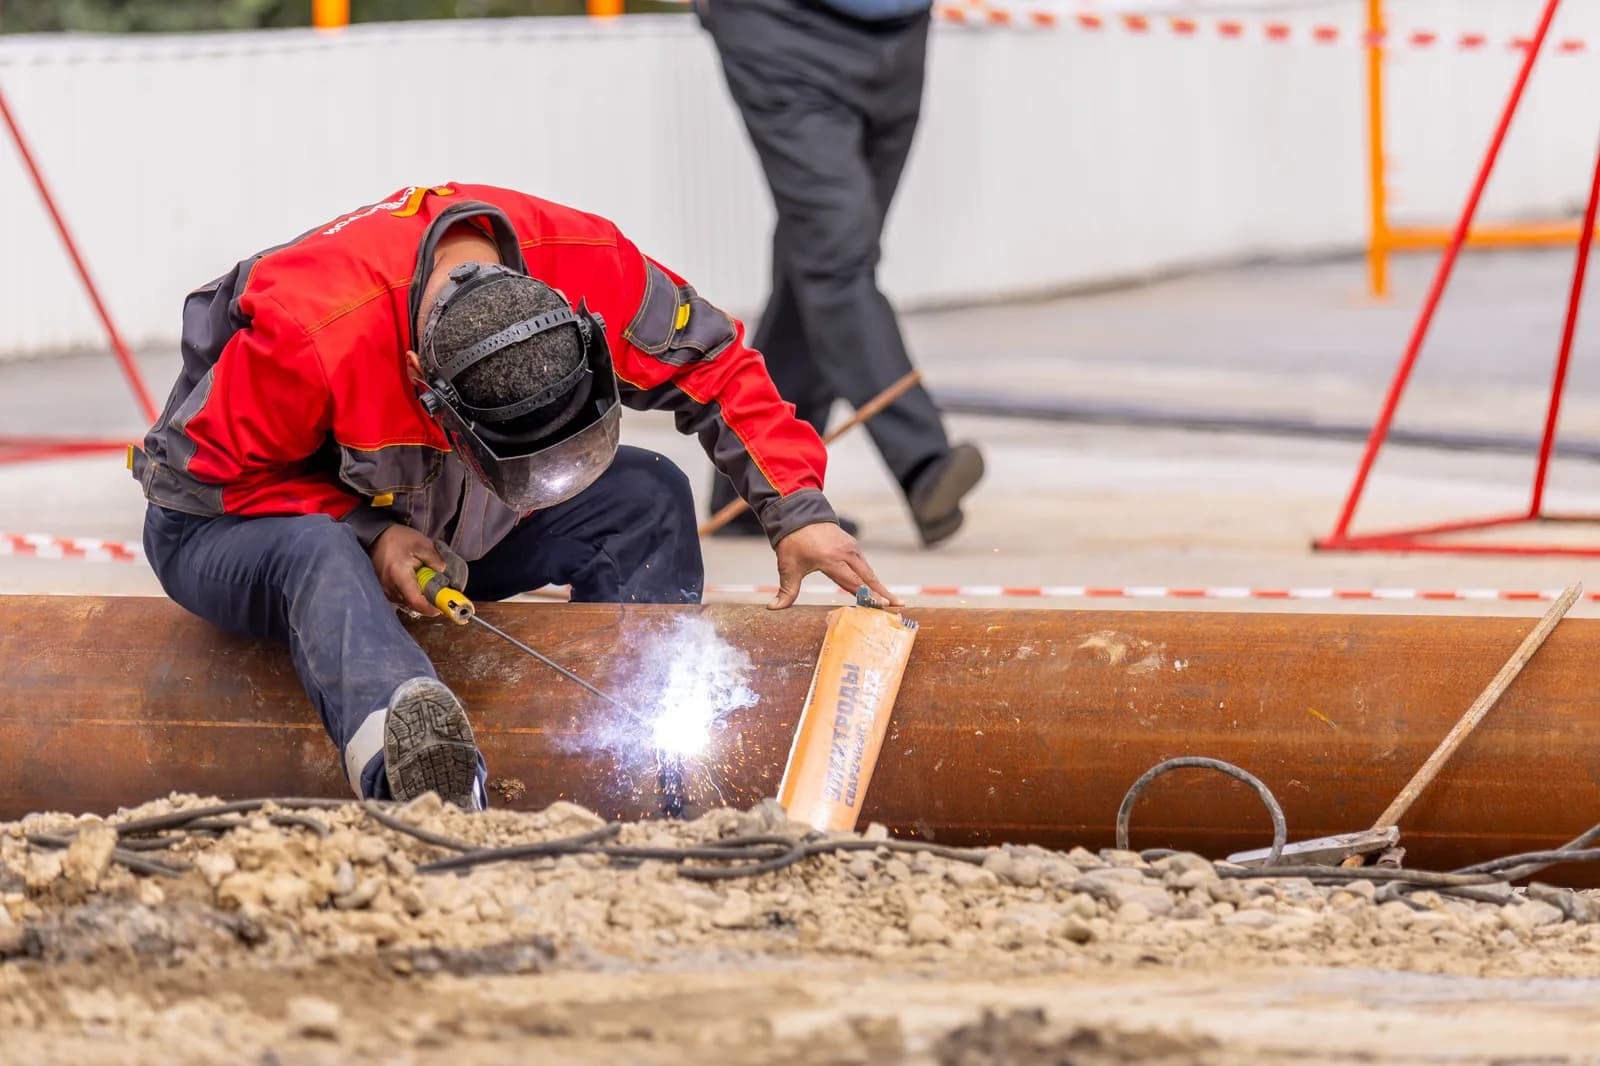
Elektrofüzyon kaynağının şaşırtan yanı şudur: kaynağın kendisi işin en kolay kısmıdır. Makine barkodu okur, düğmeye basılır, süre biter. Hattın on yıl sonra ayakta durup durmayacağını belirleyen şey, o düğmeye basılmadan önceki dört dakikada yapılanlardır. Bu rehberde EF manşon pozunu adım adım, sahada en çok atlanan detaylara ağırlık vererek anlatıyoruz.
Kısa Cevap
EF manşon pozu şu sırayla yapılır: boru ucu dik kesilir, poz derinliği işaretlenir, dış yüzeydeki oksit tabakası kazıyıcıyla kaldırılır, yüzey PE temizleyiciyle silinip kurutulur, parça geçirilir, hizalama aparatıyla iki uç sabitlenir, barkod okutulup kaynak başlatılır ve parça etiketinde yazan soğuma süresi dolana kadar hatta hiç dokunulmaz. Kaynak süresi de soğuma süresi de parçanın kendi etiketinden okunur.
Bu Yazıda Neler Var?
- Kaynak öncesi ekipman ve saha hazırlığı
- Dokuz adımda EF manşon pozu
- Kazımanın neden en kritik adım olduğu
- Kazıyıcı ile zımpara arasındaki fark
- Hizalama, sıkma ve ovalliğin düzeltilmesi
- Soğuma süresi ve kaynak sonrası kurallar
- Sahada tekrarlanan yedi hata ve kayıt disiplini
Kaynak Öncesi Saha Hazırlığı
EF kaynağı temiz ve kuru bir işlemdir; hendek ise çamurlu ve rüzgârlıdır. Aradaki farkı kapatmak hazırlığın işidir. Kaynak noktası yağmura ve rüzgâra karşı korunmalı, boru içinde hava akımı varsa uçlar geçici olarak tıkanmalı, ıslak boru silinip kurutulmalıdır. Isınan bölgeden geçen soğuk hava akımı, kaynağın en sinsi düşmanıdır.
Kaynak makinesi ve barkod okuyucu
Parçanın çap aralığını kapsayan bir EF makinesi gerekir. Barkod okuyucu, parametrenin elle girilmesinden kaynaklanan hataları ortadan kaldırır.
Kazıyıcı (peeler) veya el kazıyıcısı
Oksit tabakasını eşit derinlikte kaldıran alet. Mekanik peeler, aynı kalınlıkta talaş çıkardığı için sahada en güvenilir çözümdür.
Hizalama ve yuvarlatma aparatı
İki boruyu eş eksende tutar, kangaldan gelen ovalleşmiş ucu daire hâline getirir. Aparatsız kaynak, gerilim altında kaynaktır.
Enerji kaynağı ve kablo
Jeneratör kapasitesi makinenin talebini karşılamalı, uzun ve ince kesitli kablodaki gerilim düşümünden kaçınılmalıdır.
Adım Adım EF Manşon Pozu
- 1Boru ucunu boru kesme aletiyle eksene dik kesin. Eğik kesilen uç, parçanın içinde tek tarafa yaslanır ve boşluğu eşitsiz bırakır.
- 2Manşonu boruya kuru olarak dayayıp poz derinliğini kalemle işaretleyin. Bu işaret hem kazıma bölgesini hem de parçanın ne kadar gireceğini gösterir.
- 3İşaretli bölgedeki oksit tabakasını kazıyıcıyla, boru çevresinin tamamında ve kesintisiz olarak kaldırın. Talaş çıkmayan yer kazınmamış demektir.
- 4Kazınmış yüzeye ve parçanın iç yüzeyine elle dokunmayın. Ten yağı, kaldırdığınız oksit tabakası kadar zararlıdır.
- 5Yüzeyi PE temizleyicisiyle (uygun alkol bazlı temizleyici) silin ve kendiliğinden kurumasını bekleyin. Islak yüzeye kaynak yapılmaz.
- 6Manşonu poz işaretine kadar geçirin, ikinci boruyu karşıdan sokun ve iki ucun parçanın ortasında buluştuğunu doğrulayın.
- 7Hizalama aparatını takıp hattı sabitleyin. Boru, kaynak ve soğuma boyunca kendi ağırlığıyla bile hareket etmemelidir.
- 8Kaynak kablolarını terminallere takın, barkodu okutun ve kaynağı başlatın. Süre boyunca makinenin uyarılarını izleyin.
- 9Kaynak bittiğinde parçanın etiketindeki soğuma süresi dolana kadar aparatı sökmeyin, hattı çekmeyin, dolgu yapmayın.
İki uç parçanın ortasında buluşmalı
Manşon iki boruya eşit girmelidir. Bir boru gereğinden derin, diğeri sığ kaldığında ısınan bölgenin bir kısmı boşta çalışır; o bölgede erime tutunacak yüzey bulamaz. Poz işareti bu yüzden iki boruya da ayrı ayrı atılır.
Kazıma Neden En Kritik Adım?
Polietilen borunun dış yüzeyi, havayla temas ettiği andan itibaren ince bir oksitlenmiş katman taşır. Bu katman gözle görülmez, elle hissedilmez ve eridiğinde alttaki sağlam malzemeye tutunmaz. Kaynak boyunca ısı ikisini de eritir, ama soğuduğunda birleşme yüzeyde değil, oksit katmanının altında kalır — yani hiç oluşmaz.
Kazımanın amacı bu katmanı eşit derinlikte kaldırmaktır. Kesintili kazıma, kaynak bölgesinde adacıklar bırakır; hat basınç aldığında kaçak tam o adacıkların olduğu yerden başlar. Bu tür kaçakların çoğu kaynağın ertesi günü değil, aylar sonra ortaya çıkar.
Kazınmamış yüzeyde ne olur
- Yüzeyde oksit katmanı kalır
- Isı iki malzemeyi de eritir
- Erimiş oksit sağlam malzemeye tutunmaz
- Kaynak görüntüsü oluşur, dayanım oluşmaz
- Basınç dalgası ya da toprak hareketiyle ek açılır
| Özellik | Kazıyıcı (peeler / el kazıyıcı) | Zımpara veya eğe |
|---|---|---|
| Kaldırma derinliği | Sabit ve ölçülebilir talaş | Baskıya göre değişken |
| Yüzeyde bıraktığı iz | Düzgün, temiz PE yüzey | Girintili yüzey, tane kalıntısı |
| Kirlenme riski | Talaş dökülür, yüzeyde kalmaz | Aşındırıcı tanecik yüzeye gömülebilir |
| Kontrol edilebilirlik | Talaş çıkmayan yer görülür | Kazınmış mı, parlatılmış mı belirsiz |
| Kaynak sonucu | Beklenen dayanım | Sonucu tahmin edilemeyen ek |
Zımpara yüzeyi parlatır, oksidi kaldırmaz. Sahada peeler yoksa parçanın talimatında tanımlı el kazıyıcısı kullanılır; zımpara EF kaynağının hazırlık aleti değildir.
Hizalama, Sıkma ve Ovallik
Kangal hâlinde gelen PE boru, açıldıktan sonra da eski hâline dönmek ister. Bu hafıza iki sorun çıkarır: ucun ovalleşmesi ve borunun kaynak sırasında yana kaçması. Ovalleşmiş bir uç parçaya girdiğinde bir tarafta boşluk, diğer tarafta sıkışma oluşur; kaynak basıncı da bu boşluğun olduğu tarafta doğmaz.
Gerilim altında kaynak yapmayın
Hizalama aparatı yalnız boruları hizalamaz, kaynağı borunun geri çekme kuvvetinden de korur. Boru zorlanarak parçaya sokulmuşsa aparat söküldüğü anda o kuvvet ek yerine biner. Aparat, soğuma süresi dolmadan çıkarılmaz.
Soğuma Süresi ve Kaynak Sonrası Kurallar
Kaynak süresi bittiğinde bağlantı henüz bir bağlantı değildir; erimiş malzeme hâlâ akışkandır. Dayanım, soğuma sırasında oluşur. Bu yüzden EF kaynağında iki ayrı süre vardır ve ikisi de tahmin edilmez, okunur.
| Aşama | Süre nereden okunur | Kural |
|---|---|---|
| Kaynak süresi | Parçanın barkodu, makine ekranı | Süre kesintiye uğrarsa kaynak baştan değerlendirilir |
| Soğuma süresi | Parçanın etiketi | Hat hareket ettirilmez, aparat sökülmez |
| Aparatın sökülmesi | Soğuma süresi bitişi | Ek yerine hiçbir kuvvet uygulanmaz |
| Basınç testi | Proje şartnamesi | Tüm ekler soğumadan test başlatılmaz |
| Dolgu ve kapatma | Test sonucu | Ekler görünürken test edilir, sonra kapatılır |
Hattı kuran EF parçaları
Her kalemde boru dış çapı ile SDR değerini birlikte belirtin.
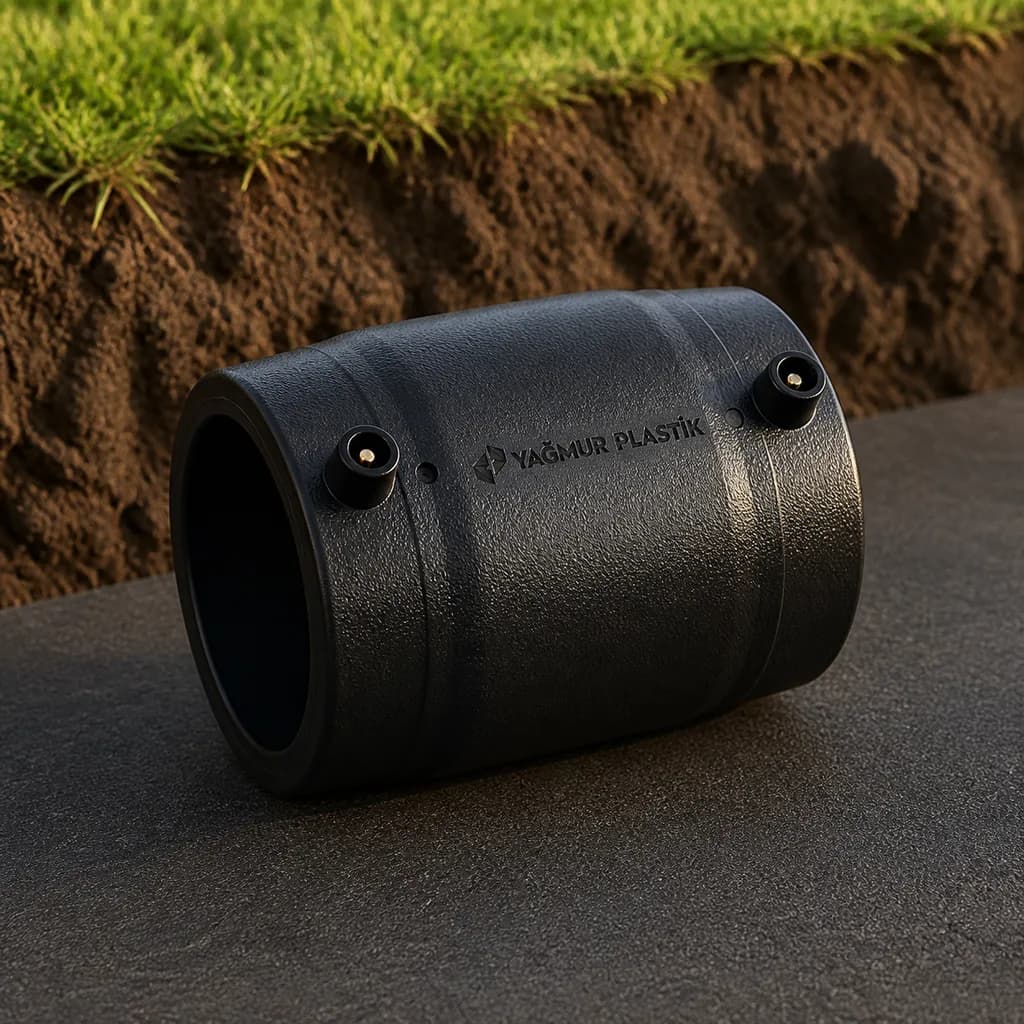
EF Manşon
EF (Elektro Füzyon Ek Parçalar)
HDPE / PE
Ürünü incele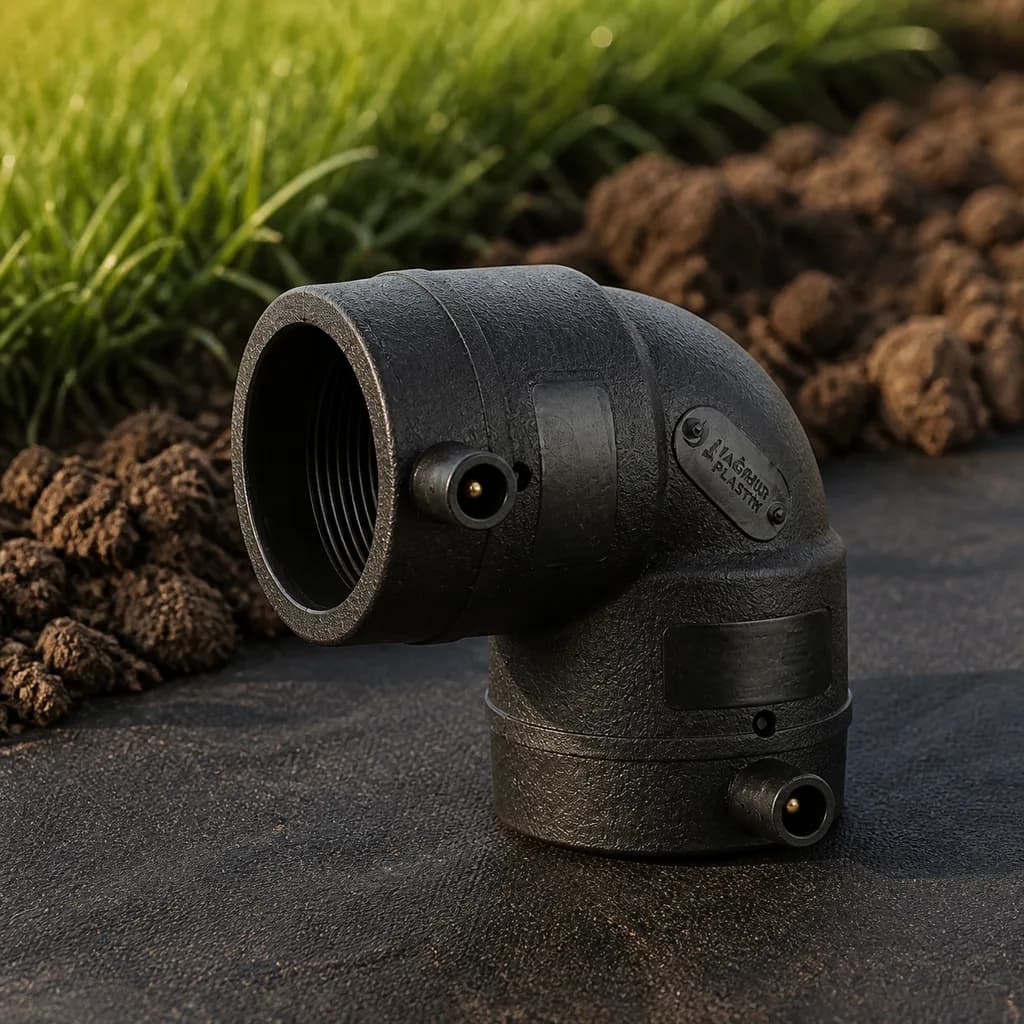
EF Dirsek 90°
EF (Elektro Füzyon Ek Parçalar)
HDPE / PE
Ürünü incele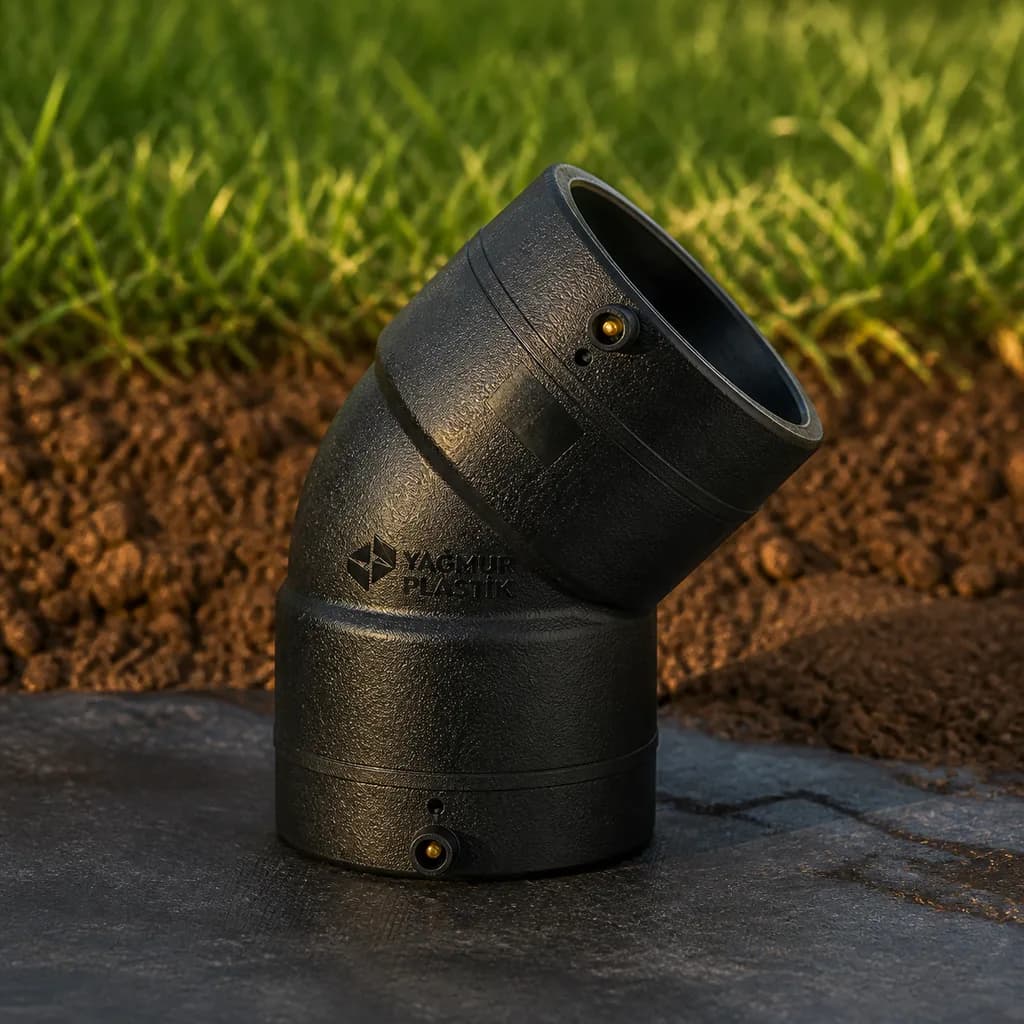
EF 45° Dirsek
EF (Elektro Füzyon Ek Parçalar)
HDPE / PE
Ürünü incele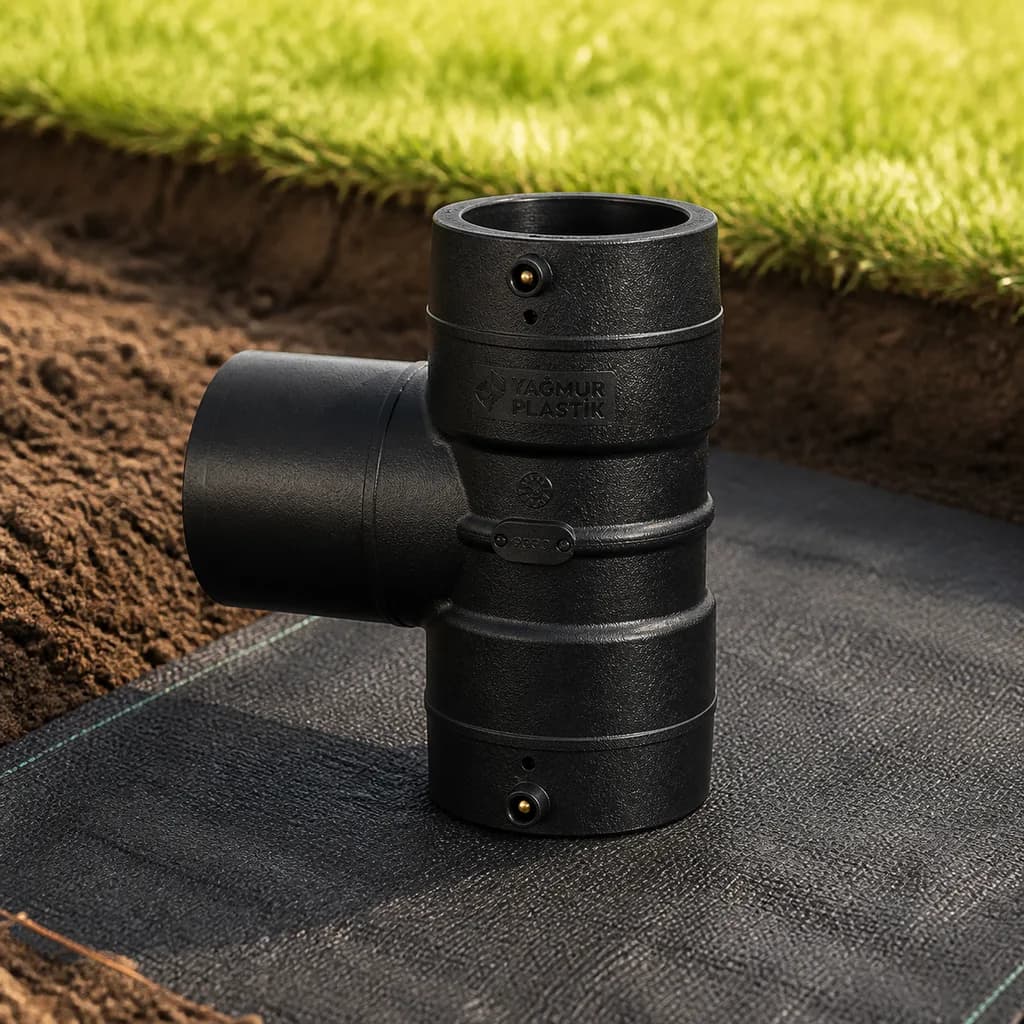
EF Eşit TE 90°
EF (Elektro Füzyon Ek Parçalar)
HDPE / PE
Ürünü incele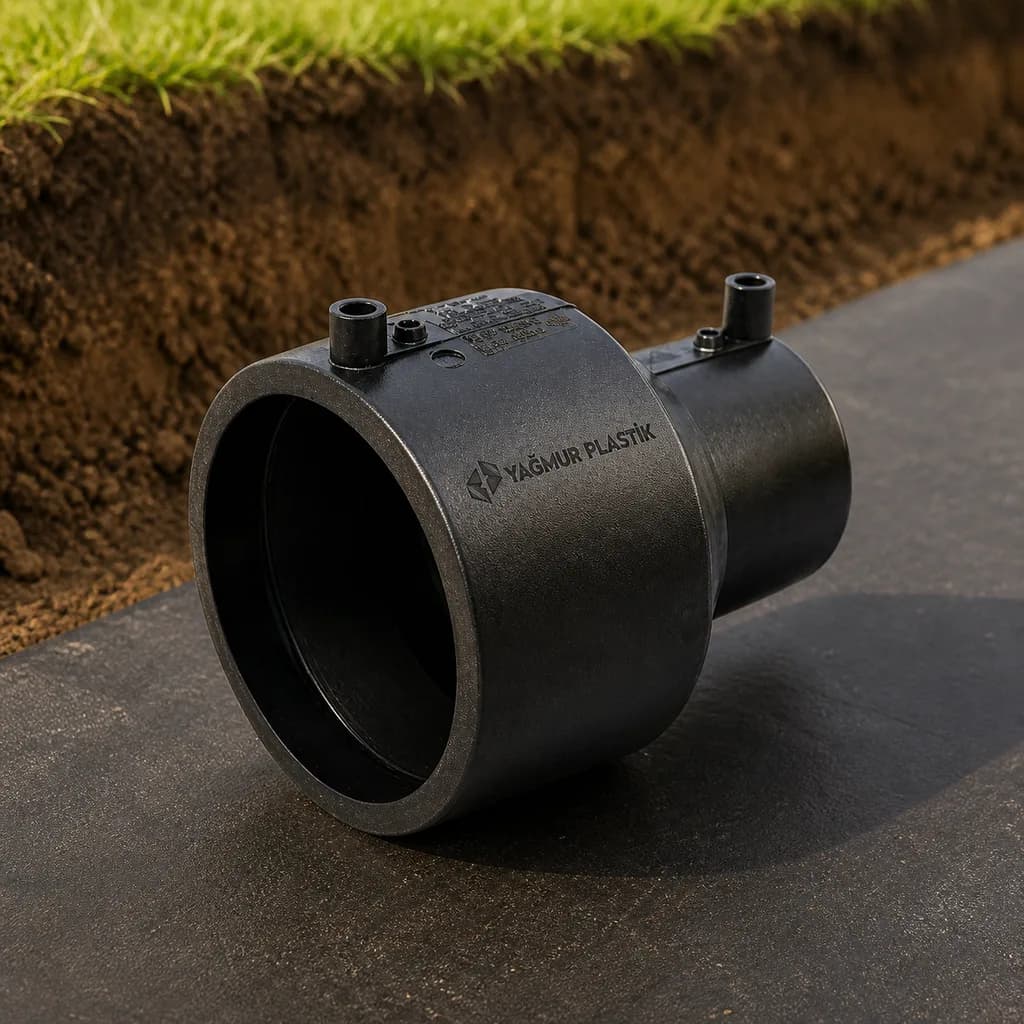
EF Redüksiyon
EF (Elektro Füzyon Ek Parçalar)
HDPE / PE
Ürünü incele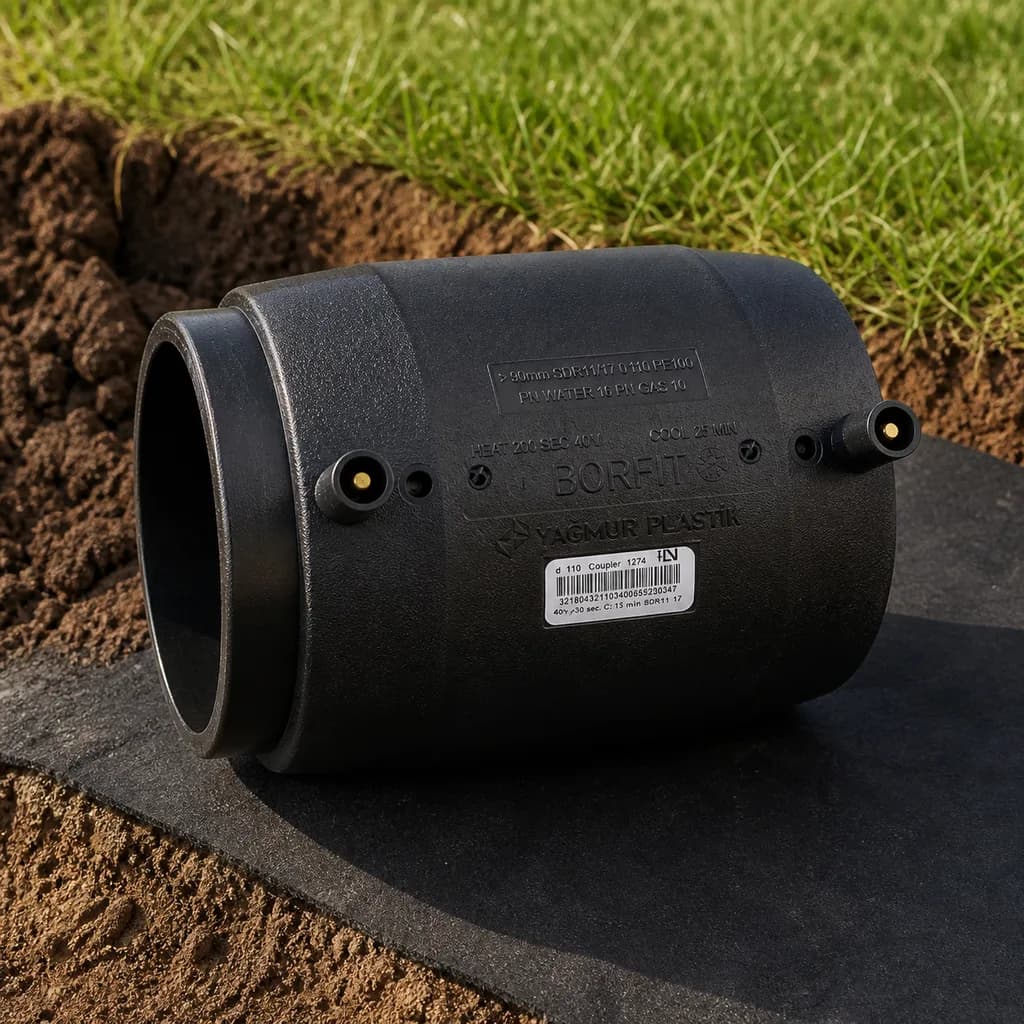
EF (Elektro Füzyon Ek Parçalar)
Test öncesi hattı kapatan parça
Basınç testi, hattın kapalı bir hacim olmasını gerektirir. Uzatılacak kollar, ileride bağlanacak branşmanlar ve test bölümünün uçları kör tapayla kapatılır. Tapanın ikinci işlevi ise projede sonradan devreye alınacak noktaları koruma altına almasıdır: hat gömüldükten sonra açık bırakılmış bir uç, temizlenmesi en pahalı sorunlardan birine dönüşür. Test uçlarının ayrıca ankrajlanması gerektiğini planlarken hesaba katın.
Sahada Tekrarlanan 7 Hata
Kazıma atlanıyor veya kesintili yapılıyor
Borunun altına kalan, aparatın engellediği veya gözden kaçan şeritler kazınmadan bırakılıyor. Kaynağın tutmadığı yer tam orası oluyor.
Kazınmış yüzeye elle dokunuluyor
Temiz yüzey parmakla kontrol ediliyor. Ten yağı ince bir film bırakıyor ve erimenin tutunmasını engelliyor.
Islak veya soğuk yüzeyde kaynak
Yağmur altında, çadırsız ve silinmemiş boruda kaynak yapılıyor. Su, ısınan bölgede buharlaşıp kaynağın içinde boşluk bırakıyor.
Hizalama aparatı kullanılmıyor
İki boru elle tutuluyor ya da toprağa yaslanıyor. Kaynak, borunun geri çekme kuvvetiyle birlikte soğuyor.
Soğuma süresi beklenmiyor
Kaynak biter bitmez aparat sökülüp hendeğe iniliyor. Henüz akışkan olan bağlantı, ilk kuvvetle içten ayrılıyor.
Gerilim düşümü hesaba katılmıyor
Uzun ve ince kablo ya da yüklü jeneratör, makineye eksik enerji veriyor. Süre dolsa da malzeme yeterince erimiyor.
Pimler kalktı diye kaynak onaylanıyor
Füzyon göstergesi yalnız genleşmeyi gösterir. Kazınmamış yüzeyde de pimler yukarı çıkar; bu bir kalite belgesi değildir.
Kaynak Kaydı: Sonradan İşe Yarayan Tek Belge
Bir hatta yıllar sonra kaçak çıktığında ilk sorulan soru şudur: bu ek ne zaman, kim tarafından, hangi parçayla yapıldı? Kaynak numarası, parçanın barkodu, operatör ve kaynak zamanı kayıt altına alınmışsa arama birkaç metreye iner. Kayıt tutulmamışsa hattın tamamı şüpheli hâle gelir.
- Her ek için kaynak numarası ve parça barkodu kaydedildi
- Kaynağı yapan operatör ve tarih not edildi
- Makinenin hata verdiği ekler ayrıca işaretlendi
- Ekler açıkta bırakılarak basınç testi yapıldı
- Test öncesi tüm hat dolduruldu, ekler görünmüyor
Hattı tamamlayan diğer kalemler
Metal armatüre ve vanaya geçişte flanşlı bağlantı kullanılır.
İstanbul Başakşehir'den Türkiye Geneline Tedarik
Yağmur Plastik, elektrofüzyon ek parçalarını İstanbul Başakşehir'deki merkezinden Türkiye geneline tedarik eder. Kaynak ekibi sahadayken eksik kalan tek bir parça bütün günü durdurduğundan, İstanbul içi taleplerde aynı gün hazırlık yapılır; Ankara, İzmir, Bursa ve Kocaeli yönüne sevkiyat aynı hafta içinde planlanır.
- Merkez
- İstanbul · Başakşehir
- Sevkiyat
- Türkiye geneli, şantiye teslim
- Ürün grubu
- Altyapı › EF (Elektro Füzyon Ek Parçalar)
- Malzeme
- HDPE / PE
- Bağlantı
- Elektrofüzyon
- İlgili standart
- TS EN 12201
Sıkça Sorulan Sorular
EF manşon kaynağı kaç dakika sürer?+
Süre parçanın çapına ve tipine göre değişir ve barkodunda tanımlıdır. Makine barkodu okuduğunda süreyi kendisi belirler; sahada süre tahmin edilmez.
Kazıma için zımpara kullanabilir miyim?+
Hayır. Zımpara yüzeyi parlatır ama oksit tabakasını eşit derinlikte kaldırmaz, üstelik aşındırıcı tanecik bırakabilir. Kazıyıcı (peeler) veya tanımlı el kazıyıcısı kullanılır.
Kaynak sırasında elektrik kesilirse ne yapmalı?+
Kaynak yarıda kalmışsa o bağlantı geçerli sayılmaz. Genel uygulama, bölümü kesip yeni bir parçayla yeniden kaynak yapmaktır; yarım kaynağın üstüne ikinci kaynak denenmez.
Yağmurda EF kaynağı yapılır mı?+
Kaynak bölgesi yağmurdan ve rüzgârdan korunmadan yapılmaz. Çadır veya örtü ile kapatılmış, yüzeyi silinip kurutulmuş bir bölge şarttır.
Soğuma süresi dolmadan hattı çekebilir miyim?+
Hayır. Dayanım soğuma sırasında oluşur; erken uygulanan her kuvvet ek yerinde kalıcı zayıflık bırakır. Aparat da bu süre boyunca yerinde durur.
Kaynak yaptığım manşonu söküp tekrar kullanabilir miyim?+
Kullanılamaz. EF parçası tek kullanımlıktır; kaynanmış bir parça kesilerek çıkarılır ve yerine yenisi takılır.
Kaynak makinem yok, temin ediliyor mu?+
Bizim tedarik ettiğimiz kalem ek parçalardır. Makine ve kazıyıcı için ekibimiz sizi doğru yönlendirmeye çalışır; sipariş listenizde belirtmeniz yeterli.
Kaynak ekibiniz sahaya inmeden listeyi kapatalım
Çap, SDR ve adet kırılımını gönderin; EF parçalarını eksiksiz belirleyip aynı gün fiyat verelim. İstanbul Başakşehir'den Türkiye geneline sevkiyat.
Teklif Al